制药冷库"异响"典型病例与解决方案:从声音定位故障点的完整排查法
制药企业的 2~8℃ 冷藏库,最怕两件事:一是温度偏差,二是深夜机房里传来的怪声。很多人把异响当成"吵一点而已",但在 GSP/GMP 视角下,异响是机组给出的免费预警信号——它往往比温度报警早 3~15 天出现。等库温真飘出合格区间,产品评估、偏差调查(DEV)、稳定性数据影响分析,一整套流程走下来,成本远超一次计划性维保。
【大冷总管】在多年服务医药冷链客户的过程中,把冷库异响整理成了一套"听声—测振—查参数—定病根"的诊断路径。这篇文章就把这套方法、几张对照表和三个真实病例公开写出来,设备主管和运维同事可以直接照抄落地。
一、异响不是"噪声",它是分类信号
先划一条硬线:机房操作位噪声按职业卫生要求控制在 85 dB(A)(8h 等效声级)以内,厂界噪声昼间 60 dB(A)、夜间 50 dB(A) 左右(按所在声环境功能区执行 GB 3096 对应类别)。这是"吵不吵"的问题。而"异响"指的是新出现的、与历史 baseline 不同的声音,它一定对应某个部件的工况改变。
常见的六类声音与对应病根:
| 声音特征 | 高发时段 | 最可能的病根 | 风险等级 |
|---|---|---|---|
| 金属摩擦"吱——" | 持续 | 风机/电机轴承缺油、保持架磨损 | 高 |
| 规律"咔哒、咔哒" | 开机后 10~30 min | 膨胀阀过热度失稳、轻微回液 | 高 |
| 短促"咚咚"敲击 | 除霜结束、开机瞬间 | 液击(湿压缩),阀片受冲击 | 极高 |
| "嗡嗡"低频+机身抖 | 启动、加载时 | 供电缺相/电压不平衡、地脚松动 | 高 |
| "咕噜/流水"声 | 运行中波动 | 制冷剂充注不足、视液镜起泡、储液器问题 | 中 |
| 电磁阀"哒哒"高频 | 融霜/化霜周期 | 阀芯卡滞、线圈电压不足 | 中 |
判断的关键不是"听起来像什么",而是声音出现的时机:开机瞬间响、加载后响、化霜后响、还是停机后响,直接把故障域缩小到启动件、压缩件、回油回液系统、电控系统四个区间之一。
二、量化确认:三步把"感觉"变成数据
第一步,测振。 用笔式振动仪在压缩机机壳水平/垂直/轴向三个方向测速度有效值。参照 ISO 10816/GB 10816 思路,中小型制冷压缩机组:≤4.5 mm/s 属良好,4.5~7.1 mm/s 可短期运行但需列入计划处理,>7.1 mm/s 应停机检查。数值比"听着响"更能说服厂长批预算。
第二步,读参数。 停机 30 秒内记录一组完整数据,异常数据组合能反推声音来源:
- 吸气压力偏低 + 过热度 >12 K → 供液不足、干燥过滤器/膨胀阀滤网堵塞(伴随"咕噜"声)
- 吸气压力偏高 + 过热度 <3 K → 供液过量、回液风险(伴随"咔哒/咚咚")
- 油压差 <0.1 MPa 或 >0.3 MPa(常规活塞/螺杆机组经验区间 0.1~0.3 MPa,具体以厂家说明书为准)→ 油泵磨损、油路滤脏、油已碳化
- 冷凝压力异常偏高(R404A/R507 中温库常见 1.2~1.8 MPa 区段)→ 冷凝器脏堵、风机转速不足、不凝性气体
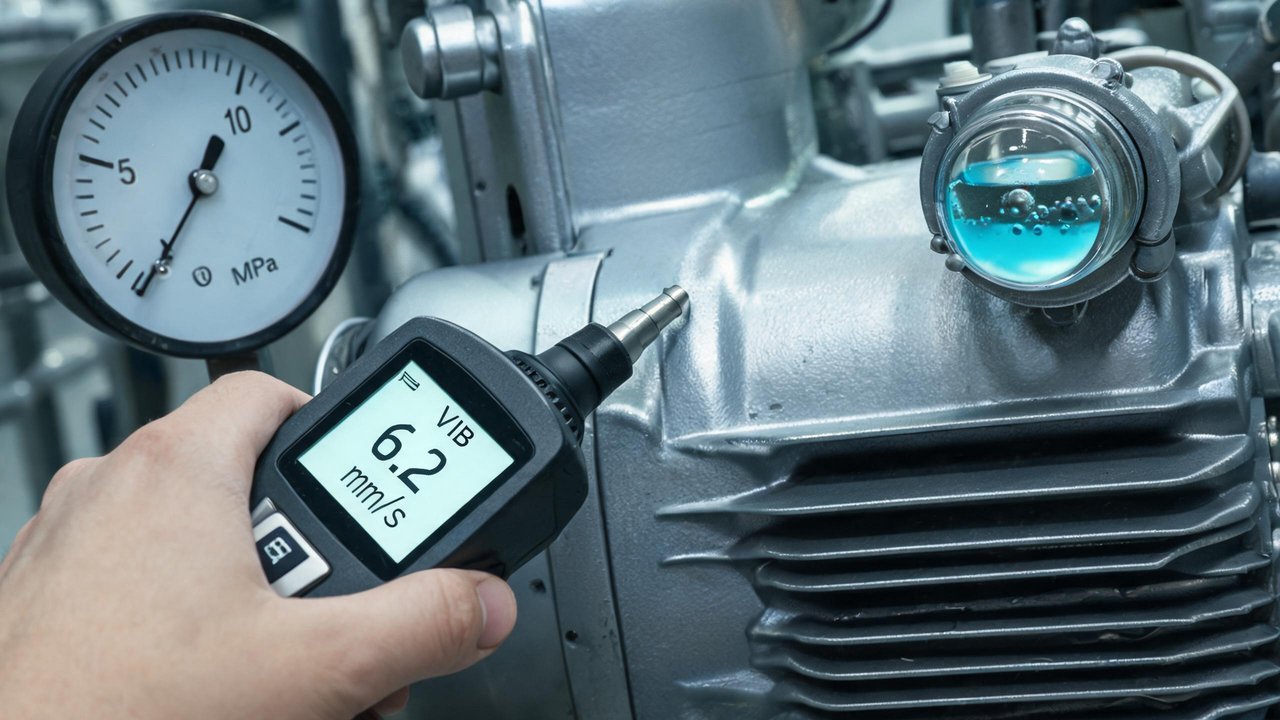
第三步,听诊定位。 医用听诊器或超声听诊棒就能派上用场;同时用红外测温看冷风机盘管结霜是否均匀——一侧结白霜、一侧不结,几乎一定是分液不均或风机轴承问题,这两类都会先出声。
三、三个真实病例
病例 A:每年三月准时报到的"咔哒"声。 某华北原料药企业 300 m³ 冷藏库(2~8℃),半封闭活塞机组。每到春季昼夜温差大的两周,开机后 20 分钟左右出现规律"咔哒"声,同时库温从 5℃ 向 8.6℃ 漂移并触发超温报警。检查发现膨胀阀感温包与吸气管绑扎松动、保温层破损,感温包"读到"的是环境温度而非管温,过热度设定 5 K 实际波动到 1~12 K,间歇性供液过量造成轻微液击。重新按规范绑扎(感温包装在水平回气管 4~5 点钟位置,与三通距离约 150~200 mm)、补做保温,并把过热度稳定调到 6~8 K,异响当次消失,此后未复发。
病例 B:冷风机"吱"声背后的验证偏差。 某生物制药公司疫苗冷藏库,运维记录到库房内侧有高频吱声。现场判断为冷风机电机轴承早期磨损,转速下降导致盘管风量不足,局部结厚霜。处置时顺带发现该库温度分布验证(PQ)报告里的探头布点已不匹配现有货架改造后的气流路径,上区下层实测最高 9.4℃。这个案例后来被写进了企业年度质量风险回顾:一次异响巡检,救下了一个验证状态失控的库。
病例 C:"嗡嗡"抖动机房被误判两次。 某中药饮片企业螺杆机组噪音突增,先后被怀疑"轴承坏了""压缩机要大修",报价十几万。【大冷总管】工程师到场先测电:三相电流不平衡度超 10%,接触器一触点烧蚀接触不良;再测振:机壳 3.2 mm/s,处于良好区。更换接触器、紧固地脚减振垫、补齐接线端子力矩,声音立刻恢复正常,实际花费不到原报价的 3%。教训很直接:先电后机,先测振再拆机,顺序颠倒就会被"扩大修理"。
四、制药冷库特有的合规压力
制药行业不能按普通食品冷库的节拍做维保,因为声音/振动之外还压着三条合规线:
- 温湿度自动监测:按 GSP 要求实时监测、记录、报警,采样与记录间隔不大于 2 分钟,超范围须现场声光报警并可向管理人员推送;机组因异响停机,报警链路必须仍然有效。
- 校准与验证:温度测量设备按周期校准(通常一年),库房布局、货架、风道变更后需重新做温度分布验证;异响引起的除霜/风量变化,属于可能影响验证状态的变化,应评估。
- 变更与偏差:更换压缩机、膨胀阀、控制系统等重大维修需走变更控制;若异响期间出现温度超限,需做偏差调查与产品质量影响评估。
因此,异响处理的记录要"双轨"写:设备维修记录(现象、测值、处置、复测)+ 质量体系记录(风险评估、偏差/变更编号)。【大冷总管】给医药客户的模板里,这两份表格是绑在一起的,避免设备修完了、质量却拿不出证据。
五、可直接抄的预防清单
每班(5 分钟) - 走一听:比对当日声音与 baseline,记录是否有新声音 - 看四压:高/低压、油压、视液镜颜色(正常应清亮无气泡) - 查报警:确认温度报警测试按钮/链路有效
每月(30 分钟) - 三点测振并留存趋势曲线,环比上升 >30% 即立案 - 检查感温包绑扎与保温、电磁阀动作、外平衡管 - 清理冷凝器翅片、检查风机轴承润滑与地脚紧固 - 复核库温与面板显示偏差,抽测一支便携探头比对
每年/换季 - 冷冻油理化检测或按厂家周期更换(酸值、水分超标是磨损前兆) - 安全阀、压力容器按规定检验,电控柜端子紧固与热成像扫描 - 结合验证计划做温度分布复测,验证维保后性能未劣化
六、什么时候必须停机
出现以下任一情况,别"再撑一批货":敲击声伴排气温度骤升、库温失控持续上升、视液镜大量气泡或结霜位置异常、电流超铭牌且三相不平衡、油压差持续低于下限。这几条都指向液击、缺氟、润滑失效等会直接摧毁压缩机的路径。停机后先隔离、再挂牌、按程序验证恢复,比抢救一台螺杆机便宜得多。【大冷总管】的处置原则一直是一句话:异响可以慢慢查,但不能一直响。
对制药企业来说,把异响纳入巡检项、把测振数据做成趋势、把维修记录接进质量体系,是三件花小钱、堵大漏洞的事。做到这三件,"深夜怪声"就只是维保工单,而不是偏差报告的头号主角。