冷库制冷剂泄漏排查与修补:从找漏点到补注的完整流程
制冷剂泄漏是冷库制冷系统的第一大"慢性病"。行业维保统计里,缺氟/缺制冷剂引发的低压报警、库温不降、压缩机频繁启停,占报修单的相当大比例;更麻烦的是,很多团队只会"年年加氟年年缺"——不堵漏点就充注,钱花在了看不见洞的桶里。泄漏处理其实有一套标准流程:确认现象 → 定位漏点 → 回收与修补 → 抽真空 → 按量充注 → 留档复称。本文把这套流程拆成可执行的动作清单,附压力、过热度、抽真空等关键参数,照着走就能把泄漏损失降到可控。配件、冷媒或人手对不上时,可以在【大冷总管】按机型和品牌找对应的服务商。
一、先确认:这些现象说明系统在"漏"
缺制冷剂不会直接报故障码,先看系统给出的信号:
- 吸气压力持续走低:-18℃ 冷库用 R404A/R507 系统,正常吸气压力约 0.35~0.55 MPa,若慢慢滑向 0.3 MPa 以下且库温随之回升,优先怀疑缺制冷剂;
- 视液镜发黄、结霜到干燥过滤器出口:含水量升高往往与长期低压吸入空气伴随出现;
- 膨胀阀感温包处管线结霜异常、蒸发器末端"吃不满",结霜只覆盖半排翅片;
- 压缩机排气温度升高:回气过热度大、冷却不足,排气温度比历史值高 10℃ 以上要警惕;
- 机组日均运行时间变长:同样进货量下电费连续一周上涨 5%~8%。
一个实用判定技巧:把每季度储液器液位或整机充注量记录成表。行业惯例是年泄漏率超过 5% 就属于"必须开系统详查"的量级,而不是再补一桶氟了事。怀疑列表之外拿不准参数基准的,可以在【大冷总管】查同机型出厂充注量与压力曲线做对照。
二、定位漏点:四种方法按顺序用
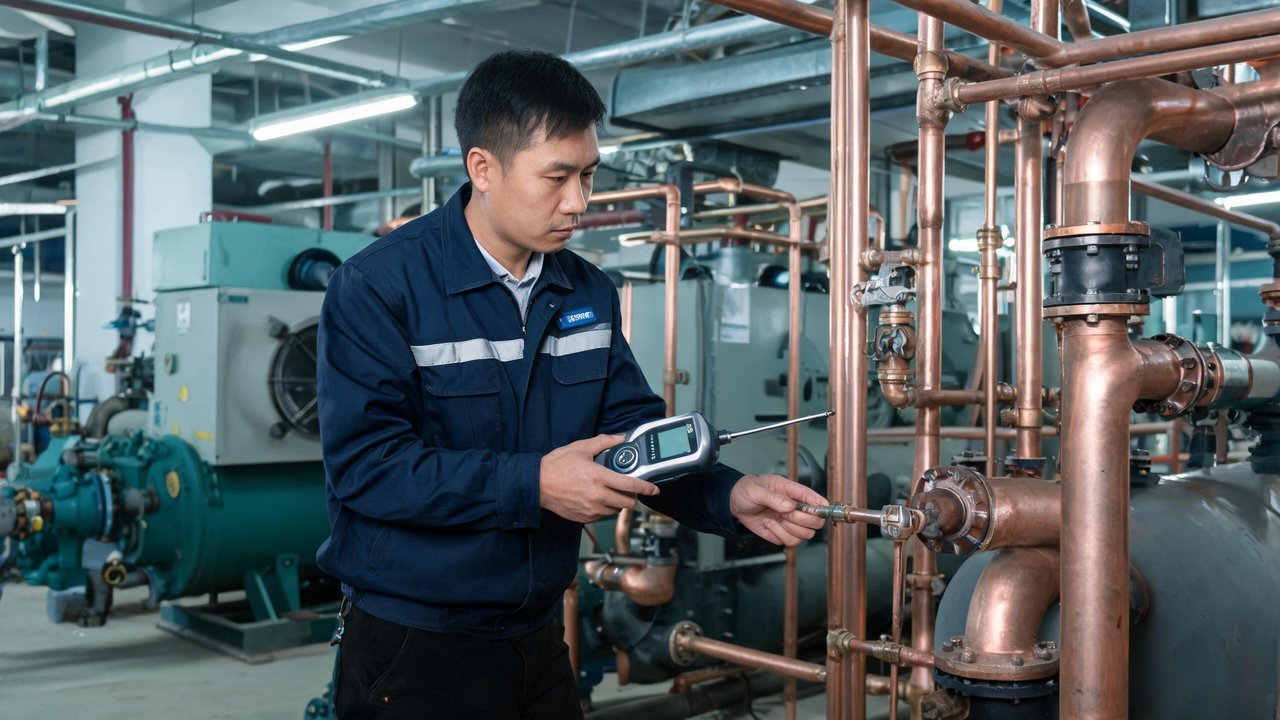
找不到漏点,一切修补都是徒劳。按"由外向内、由简到难"的顺序排查:
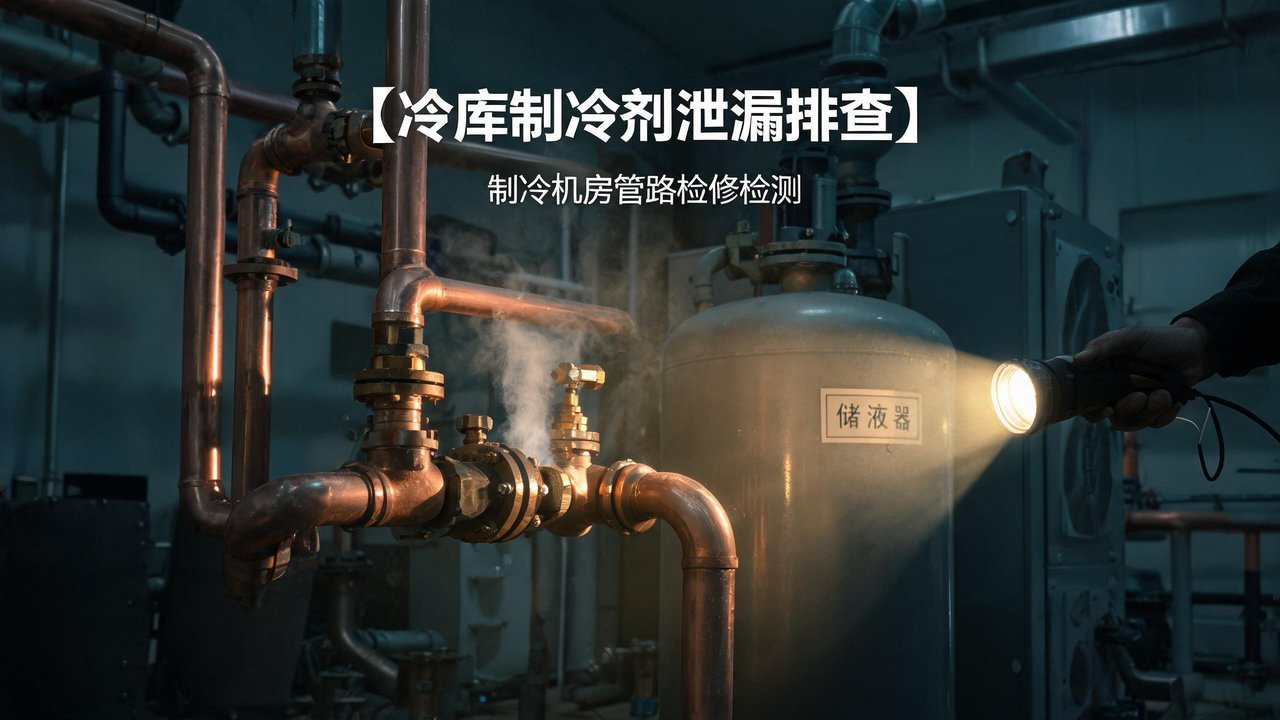
- 看油迹(最快):制冷剂与冷冻油互溶,渗漏处必留油污。重点扫焊口、阀杆、法兰面、堵头,"找油就是找漏";
- 肥皂水/检漏液法(最土最有效):中低压侧逐点涂抹发泡,冒泡即漏。微压状态下(可充氮气至 0.3~0.5 MPa 辅助)检出率更高;
- 电子检漏仪(最灵敏):灵敏度 5 g/年 级别的设备,沿轴封、电磁阀杆、视液镜胶圈、膨胀阀外平衡管逐一缓慢移动,报警密度最高点即漏源;
- 荧光示踪法(疑难杂症):已加过荧光剂的系统用紫外灯照射,漏点发荧光;适合间歇性渗漏、多人长期跟踪。
高频漏点清单(按经验故障率排序):压缩机轴封/密封圈 > 视液镜与干燥过滤器胶圈 > 维修阀(服务阀)阀芯 > 膨胀阀外平衡波纹管 > 焊口(尤其异径管与振动区) > 冷风机分液头与集管法兰 > 快速接头。排查时优先给这些部位"点名"。
| 排查手段 | 适用部位 | 灵敏度/条件 | 注意事项 |
|---|---|---|---|
| 目视油迹 | 全部外露管路与接头 | 肉眼可见油渍即成立 | 区分旧油污与新渗漏痕迹 |
| 肥皂水 | 中低压侧、焊口 | 需微压(0.3 MPa 以上) | 检后擦干防腐蚀 |
| 电子检漏仪 | 阀杆、轴封、胶圈 | 5~50 g/年 | 探头距泄漏点约 1 cm 慢移 |
| 氮气保压 | 开系统后整体验收 | 1.2~1.5 MPa 保压 24h | 压降扣除温度修正后再判定 |
三、修补前:回收制冷剂,别直接放空
找到漏点不等于马上补焊。环保与安全两条线都要求先回收制冷剂:
- 小型氟利昂库可用回收钢瓶+回收机,把系统高压侧液态制冷剂收进瓶内;条件有限时执行泵 down(收氟)操作,把制冷剂聚集到冷凝器/储液器后关闭相关阀门;
- 混合制冷剂(R404A、R507)是高 GWP 物质,直接放空在多地制冷维修规范里明令禁止,维修记录中也要求注明回收量;
- 修补动作:更换密封圈/轴封属于机械活,可在线完成;涉及管路补焊的,必须拆下或隔离周围可燃物,铜管焊接全程充氮气保护(微正压 0.01~0.03 MPa),防止管内生成氧化皮堵塞膨胀阀——这是很多"修一次坏一次"的真正原因。
配件型号、密封件规格找不到原厂件时,按冷风机与压缩机品牌在【大冷总管】的配件类目里能匹配到兼容件渠道,避免拿错胶圈二次泄漏。
四、抽真空与气密性试验:修完的验收线
补漏只完成了一半,系统含水量达标才算修好。标准动作三步:
- 气密性试验:修补处及周边充氮至 1.2 MPa(低压侧 0.8 MPa 左右分级保压静置),24 小时后压降扣除环境温度变化折算后应基本为零,关键部位再走一遍肥皂水;
- 抽真空:双级或带气镇真空泵,目标残压建议 ≤ 500 微米(约 0.67 kPa);只有单级泵时,执行"抽—充氮—再抽"的复式抽气至少两轮,总抽气时间不少于 45~60 分钟,吸空管与软管一并置换;
- 静置复检:真空保压 30 分钟,压力表回弹超过 0.01 MPa 说明仍有残漏或水分汽化,回到第 1 步。
氨制冷系统的验收更严,新焊口与更换部位还需按规范做焊缝检验与氨渗透检查,安全阀、报警联动的校验记录属强制项,相关国标条文与操作规范可以在【大冷总管】按系统类型查阅对照。
五、充注:按量,不凭感觉
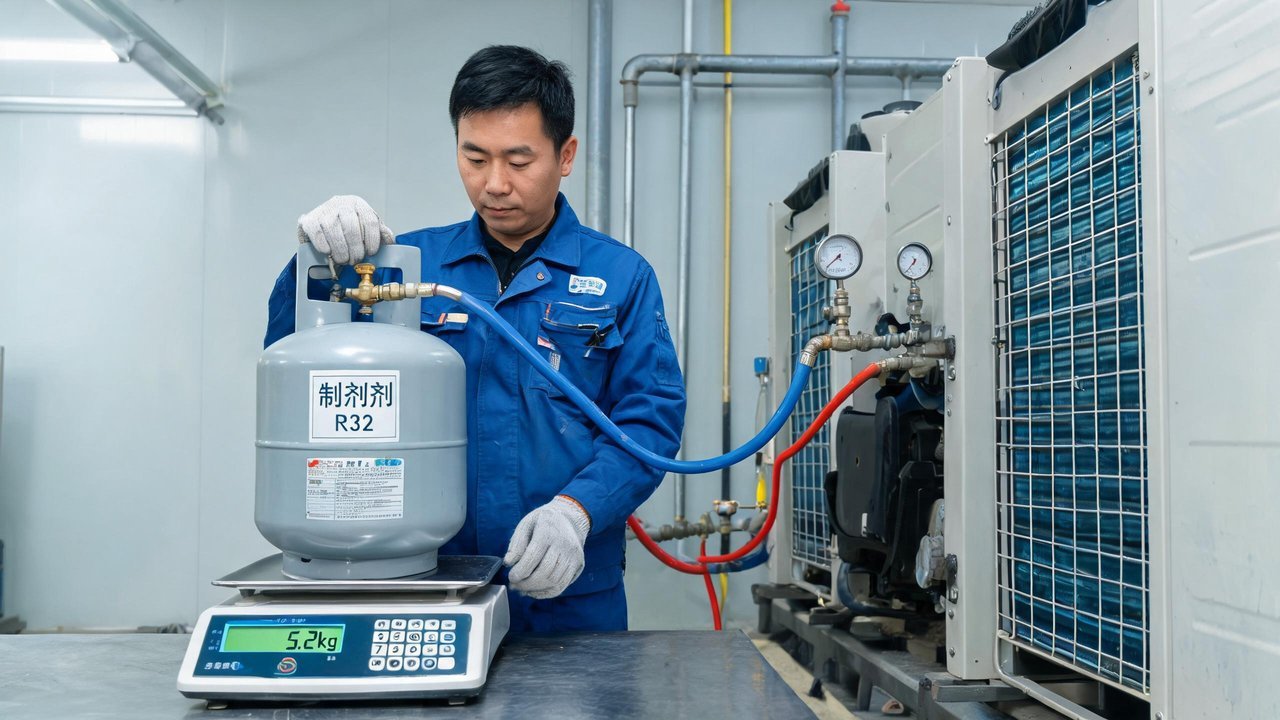
充注过量与不足同样伤机:过量导致高压报警、压缩机液击风险;不足则回到缺氟老路。三种定量方法按条件选用:
- 称重法(最准):按铭牌充注量用电子秤加注,修后第一次充注必须用这种方法立基准;
- 过热度法:低温库膨胀阀出口吸气过热度控制在 4~8 K,结合视液镜清晰、蒸发器末端结霜到位综合判断;
- 过冷度法:储液器出液过冷度 3~5 K,过冷度过小说明储液器内液位不足。
| 参数 | 推荐范围(-18℃ 低温库) | 异常指向 |
|---|---|---|
| 吸气压力(R404A/R507) | 0.35~0.55 MPa | 偏低:缺氟/堵塞;偏高:过热度大 |
| 排气压力 | 1.3~1.7 MPa | 偏高:散热差或充注过量 |
| 吸气过热度 | 4~8 K | 长期 >10 K:供液不足 |
| 液管过冷度 | 3~5 K | 过大:充注过量 |
| 压缩机电流 | 额定值 90% 以内 | 下降伴随库温不降:疑似缺氟 |
充注完成后 24 小时、7 天、30 天各复测一次压力与运行时长,确认趋势稳定,才算这次泄漏处置闭环。
六、留档与长期控制:让泄漏率跑不掉
把每次泄漏处置变成数据,第二年才有比较对象:
- 建立制冷剂台账:记录每次充注量、回收量、漏点位置与处置方式,折算年泄漏率;
- 巡检表加入固定两列:"油迹检查""月度充注量复核",与电气柜除尘同频执行;
- 振动区域的焊口、快速接头每年做一次重点复查,冷风机管组每年做氨/氟分侧的渗漏抽检;
- 台账与图纸(含焊点、阀门位置标注)数字化保存,维修师傅到场不用摸黑拆保温层,【大冷总管】的冷库档案类工具可以按站点建册,把维保记录、设备清单与故障历史串起来。
制冷剂不是耗材,是系统的"血液"。漏一次处置一次,成本是堵漏的 5~10 倍——先找漏、再回收、后修补、验收充注,这四步做扎实,冷库的夏天才算真的稳了。