冷库压缩机组高压报警排查手册:从冷凝器到制冷剂的正确处理顺序
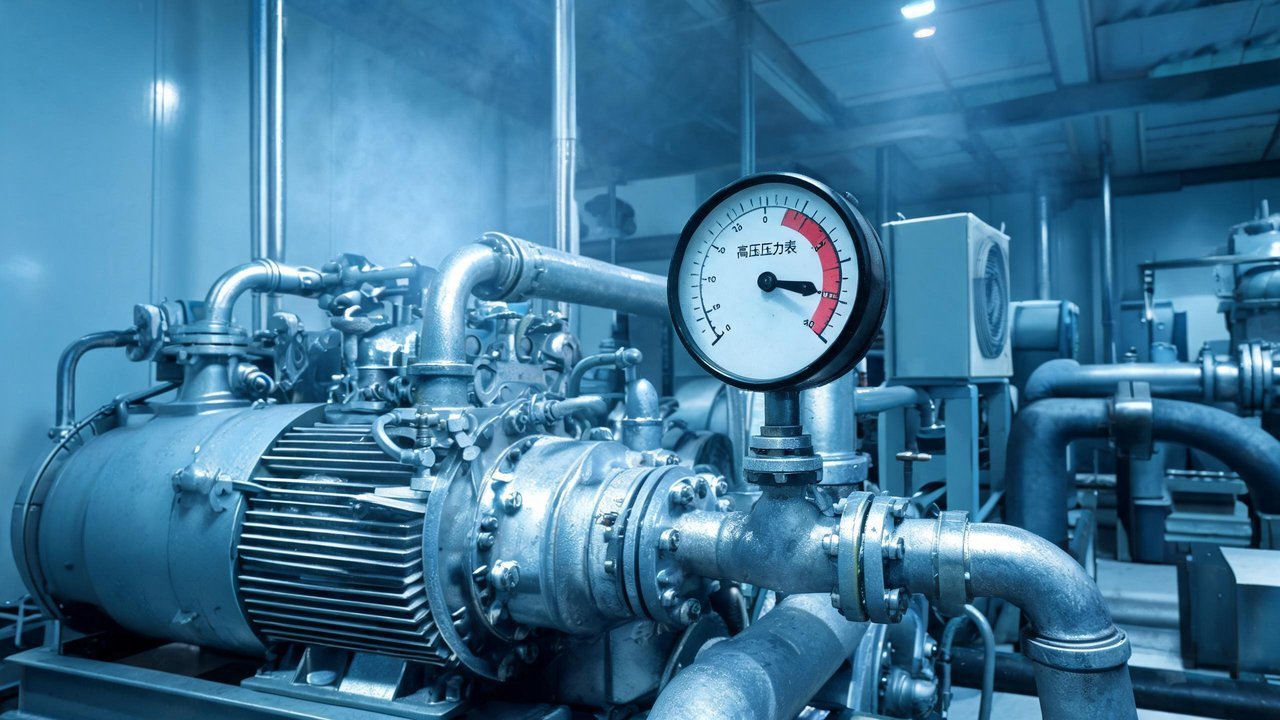
"高压报警、停机、复位、又报警"——这是冷库运维群里出现频率最高的故障剧本。很多机组的最后一根稻草,就是在这一次次的"复位继续干"里压垮的。高压保护本身不是故障,它是制冷系统给你发的最后通牒。本文按大冷总管工程师现场排查的实际顺序,把高压报警从诊断到处置讲透,附参数对照表和排查决策路径。
一、先分清:真高压还是假高压
接到高压报警,第一步不是查机组,而是确认数据可信度:
- 高压表指针/数显值与压力变送器读数是否一致?两者偏差大于 0.1MPa 就要怀疑仪表;
- 高压控制器触点是否烧蚀粘连?有时压力正常但开关误动作;
- 报警瞬间是不是恰好除霜结束?热气除霜切换时短暂压力波动属正常,连续 3 次以上才异常。
排除"假报警"后,再进入真高压排查。
 这一步能挡掉约两成的无效上门——这也是大冷总管建议把"仪表校验"列进季度保养固定项的原因。
二、高压偏高的四大类原因与判定参数
1. 冷凝散热不良(占实际案例 60% 以上)
判定方法是看冷凝温差:
| 检查项 | 正常范围 | 异常指向 |
|---|---|---|
| 冷凝温度 - 冷却水进水温度(水冷式) | 4~7K | >10K:换热管结垢 |
| 冷凝温度 - 环境干球温度(风冷式) | 8~15K | >20K:翅片脏堵/风机风量不足 |
| 蒸发冷喷淋水温 | 尽量低 | 高:散热塔能力不足 |
| 冷凝器进出水温差 | 3~5K | <2K:水量过大或管内堵塞短路 |
现场最快的一招:摸冷凝器出液管温度。如果明显烫手(对应饱和温度超过 45℃ 太多),基本锁定散热端。处理顺序:清洗翅片/布水器 → 检查风机转速与皮带 → 冷却水系统加药 → 最后才考虑拆泡捅管。
2. 不凝性气体(空气)积存
特征非常典型:压力表指针波动、冷凝温度与压力对不上号(按压力表读数查饱和温度,比实测冷凝温度高 2~4K 以上)。空气主要来自系统检修后抽真空不彻底、低压端负压运行吸入、补制冷剂时夹带。处理:停机静置后从冷凝器高点(带空气阀的)间歇排放;没有排放阀的系统,建议回收制冷剂后重新抽真空,抽真空时间按管路容积留足,保负压 30 分钟以上再做保压检漏。
3. 制冷剂过量
大加氟之后出现高压偏高,同时伴随排气温度并不特别高、储液器液位接近满位,就要怀疑充注过量。判定:储液器液位超过 80%、冷凝器积液导致换热面积缩水。处理是回收多余制冷剂至正常液位,别用"放掉一点试试"的方式直接排空——环保和安全都过不去。
4. 负载侧与管路原因
- 库温设定过低或进货批次热负荷突增(属于"该高",会随工况回落);
- 膨胀阀感温包失效导致过热度失控、系统流量异常;
- 干燥过滤器堵塞:特征是过滤器前后有明显温差甚至结霜,压缩机同时出现低吸气压力、高低压差并联症状;
- 阀门误关:检修后供液阀/冷凝器出口阀没开到位,属于管理问题,但现场发生率不低。
三、标准排查决策路径(建议截图存值班室)
- 复归报警 → 观察压力恢复曲线:立刻冲高=散热/空气问题;缓慢爬升=负荷或充注问题;
- 查冷凝温差 → 超标的 80% 在这里解决:清洗、风量、水量;
- 温差正常但压力与温度"对不上" → 按不凝性气体处理;
- 储液器液位、排气温度交叉验证 → 判断过量充注;
- 全部正常仍报警 → 查高压开关、变频器/卸载机构、控制接线;
- 以上都排除 → 记录数据,联系专业团队做压缩机端评估(阀片、能量调节滑阀等内部问题需要解体检测)。
四、高压报警背后的寿命账
排气压力长期偏高对机组的伤害是累积式的:排气温度每高出正常值 10℃,冷冻油老化速度大约翻倍,轴承与滑阀磨损加剧,最终走向高温碳化抱轴或效率衰减大修。一次高压报警"复位了事"省下的是一晚上停机费,透支的可能是两三万的大修预算和一周的库温风险。所以处置标准从来不是"消音",而是把冷凝温度和排气温度拉回设计窗口并查明为什么超。
从运维体系看,高压报警治理特别依赖两件事:一是抄表记录和趋势曲线,报警前 24~72 小时冷凝温度往往已经在爬坡;二是有明确的备件与响应机制,清洗套件、风机皮带、干燥滤芯这些常耗件能不能 2 小时内到位,决定了停机损失的大小。如果库上的机组品牌杂、没有系统档案,可以通过【大冷总管】建立设备档案和年度维保计划,把高压报警从"救火事件"变成"可预测、可拦截的日常项",这也是多数工业冷库把故障率降下来的共同经验。
一句话收尾:高压报警不可怕,可怕的是每次都靠复位键续命。 按顺序查、按数据判、按窗口修,机组自然用得久。