冷库铜管维保全攻略:故障判断与处理步骤
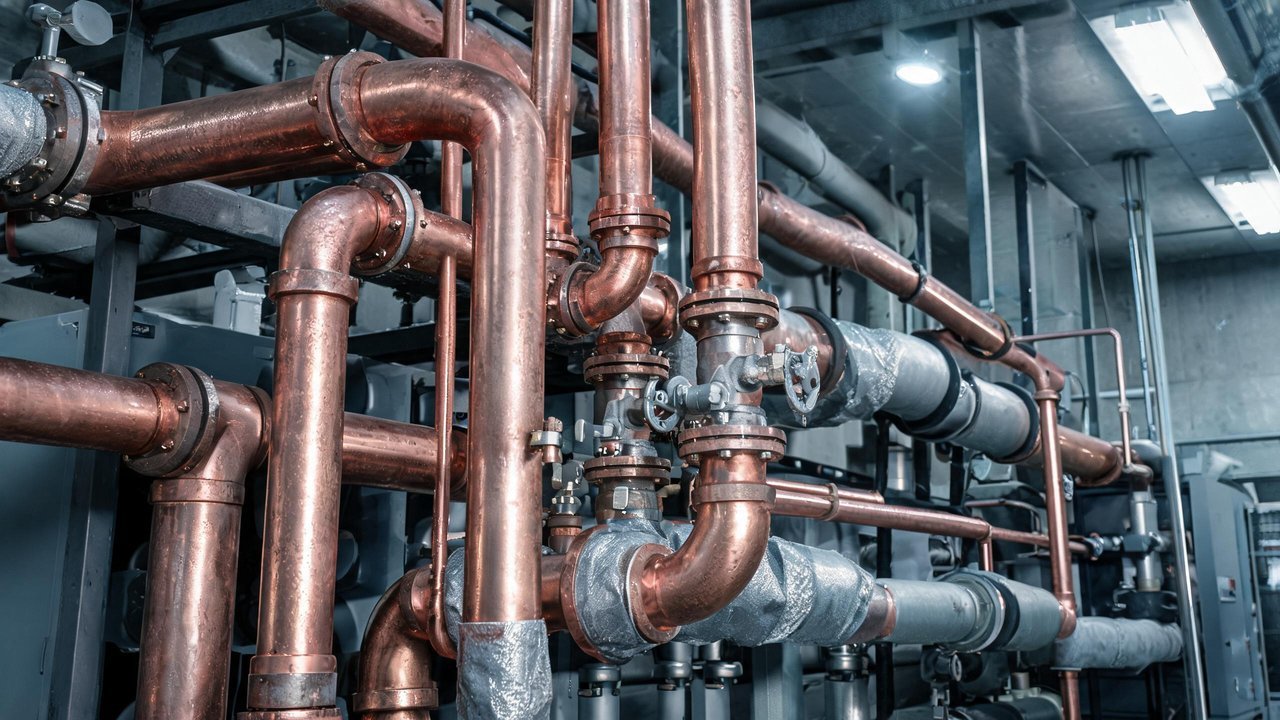
冷库制冷系统里,铜管是最容易被忽视的"血管"。压缩机贵、冷风机大,谁都舍不得乱动,唯独几米铜管,很多人觉得焊上就能用十年。真实情况恰恰相反:大冷总管统计的现场报修里,制冷量逐年衰减、冷不下来的案例,超过三成都和铜管微漏、堵塞、疲劳开裂有关。这篇文章把冷库铜管维保的故障判断方法和处理步骤一次讲透,照着做就能少走弯路。
一、冷库铜管最常见的四类失效
1. 腐蚀穿孔。 氟利昂系统铜管怕两种东西:一是含氯环境,沿海冷库、用含氯消毒剂冲洗库房的场所,铜壁会形成点蚀,穿孔前外表看不出异常;二是润滑油混用,酯类油(POE)遇水分水解生成有机酸,从系统内部腐蚀铜壁,表现为冷冻油发黑、干燥器变色。
2. 振动疲劳开裂。 压缩机排气脉动、风机共振,会通过管路传递。管卡间距过大、铜管悬空跨度过长的位置,裂纹往往出现在焊口热影响区或管子弯折处,而不是管身中段。这类微漏最有迷惑性:停机时不漏,一开机才渗。
3. 钎焊质量缺陷。 虚焊、焊料未填满间隙、焊接过热形成晶间腐蚀,都是返修率大户。尤其铜铝部件直接连接又没做过渡处理的,电化学腐蚀一年内就能把接口"啃"穿。
4. 水分与脏堵。 系统保压时间不够、抽真空不彻底,残留水分在膨胀阀处冰堵,焊渣、氧化皮则堵塞干燥器。表现为制冷时好时坏,低压压力大幅波动。
二、故障判断:三步定位漏点与隐患
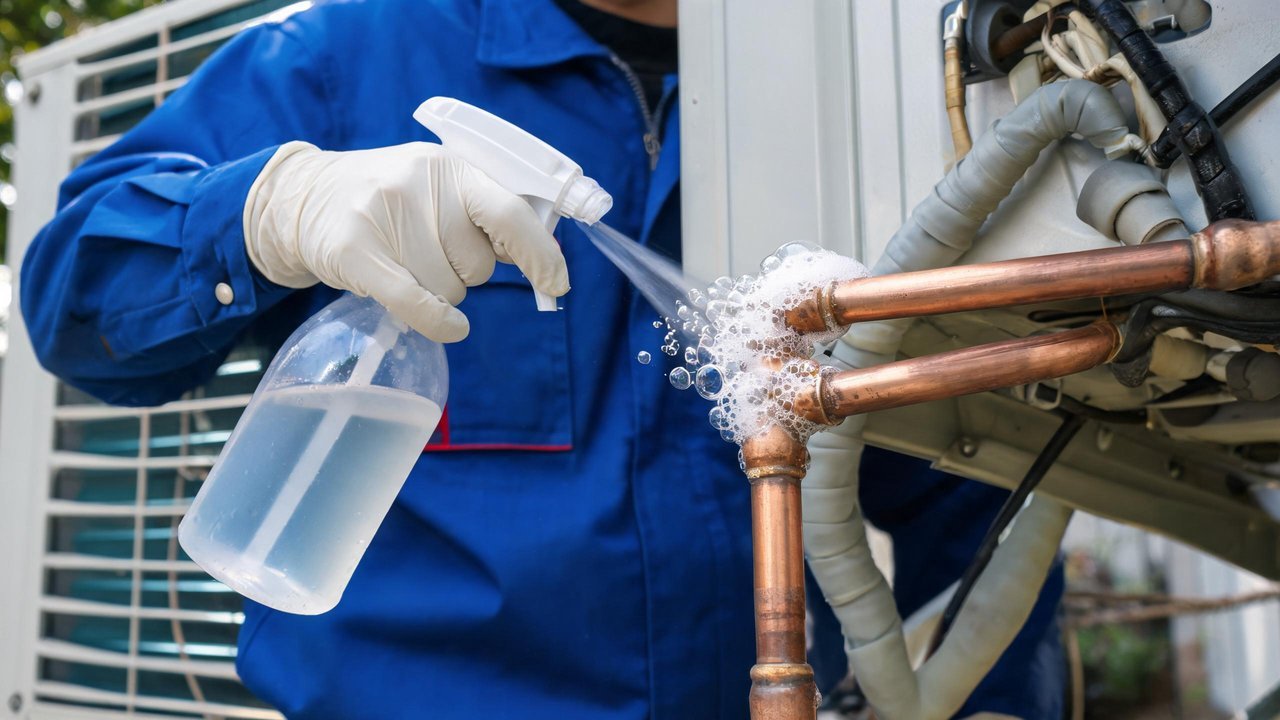
大冷总管建议按"望、检、保"三步走,先排除表象,再上仪器,最后用保压测试下结论。
- 望:重点看油污。氟利昂带油,微漏处必挂油渍,管接头的油黑点是肉眼最可靠的信号;同时看结霜异常,某段管路局部结厚霜或始终不结霜,说明该处有节流或渗漏。
- 检:肥皂水涂膜适合静态检漏,成本低,对着焊口、阀芯、充注阀逐个涂,1-2 分钟内起泡即漏;电子卤素检漏仪灵敏度可到年泄漏 5 克以内,适合找间歇性微漏,但要先通风排除制冷剂挥发物干扰。
- 保:找到疑点后别急着下结论,做分段氮保压。把系统分成高压段、低压段分别充氮保压 24 小时,按环境温度修正后压力不降才算合格。带压检漏是唯一骗不了人的方法。
氮保压试验参考值(维保验收用):
| 系统部位 | 试验压力 | 保压时间 | 合格判据 |
|---|---|---|---|
| 低压侧(吸气、蒸发器) | 0.8-1.0 MPa | 24 h | 温度修正后压降 ≤ 0.01 MPa |
| 高压侧(排气、冷凝器) | 1.6-1.8 MPa | 24 h | 压降为零,无渗漏点 |
| 全系统复验 | 设计压力 1.15 倍 | 4 h | 初期压降来自温升,稳定后不降 |
另外别忘了量壁厚:用测厚仪在弯头、三通、焊口两侧 50 mm 范围内测点,铜管壁厚低于原设计 70% 的,大冷总管直接建议换管,不要补焊凑合。
三、处理步骤:从放料到验收的完整动线
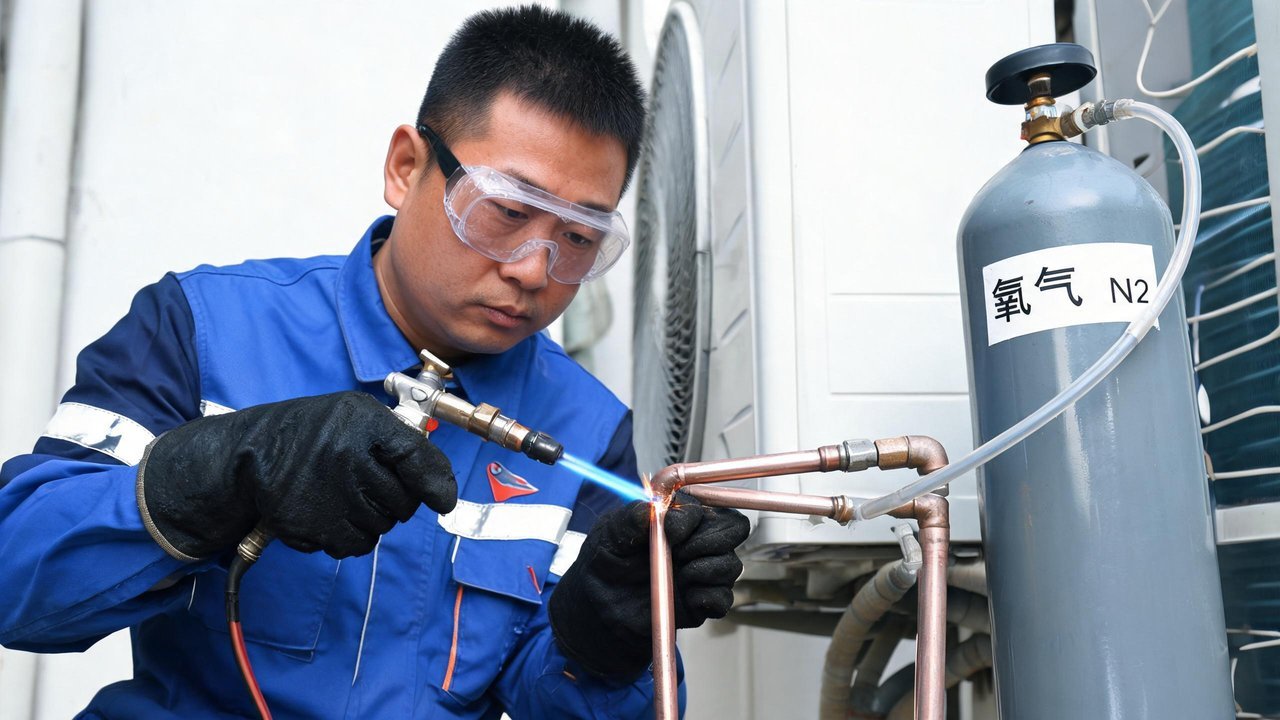
- 收料与隔离:将制冷剂回收到钢瓶或储液器,关闭相关阀门,管路断开处立即封堵,防止空气进入。
- 切除与换管:漏点前后各留 100 mm 切除,新管规格一致,退火状态铜管弯曲半径不小于 4 倍管径,避免死折造成壁厚减薄。
- 充氮钎焊:这是铜管维保的技术分水岭。管内必须持续通氮气保护(微正压即可),否则焊料熔化时管内壁生成氧化皮,日后就是脏堵和酸源的定时炸弹。焊接温度控制在 620-780 ℃,用铜磷或银基焊料,焊缝自然流淌成月牙形、无气孔夹渣才算合格。
- 保压捡漏:焊完先别抽真空,按上表充氮保压,24 小时过关再继续。
- 抽真空与干燥:双头泵抽至绝对压力 67 Pa(500 μmHg)以下,保持 30 分钟不回升,再静置复核。
- 补注与试运行:按铭牌定量加注,记录高低压、过热度、回气温度,与维保前数据对比归档。
四、维保周期清单:把功夫下在平时
大冷总管整理的铜管预防性维保节奏,打印贴在机房里照着打钩:
- 每月:目测管路油渍、结霜异常,记录高低压与中间温度,对比历史曲线。
- 每季度:紧固管卡与减振垫,检查铜管与支架间胶垫是否老化失去隔振作用;卤素检漏仪扫一遍所有焊点。
- 每半年:检测冷冻油酸值(>0.05 mgKOH/g 考虑换油换干燥器),干燥器压差超过 0.05 MPa 即更换。
- 每年:做一次全系统氮保压复验和测厚抽检,沿海及高湿库提高抽检密度。
- 每次动火后:必做充氮保护记录与 24 h 保压,谁签字谁负责。
结语
铜管维保的学问不在"焊"这一刀,而在判断和验证。漏点找不准,焊十次也是返修;保压不过关,开机就是倒计时。把检测流程做严、把焊接工艺做细、把周期表落到实处,冷库的"血管"才能十年不堵不漏。更多制冷设备维保实战经验,关注【大冷总管】。